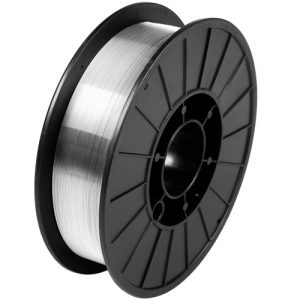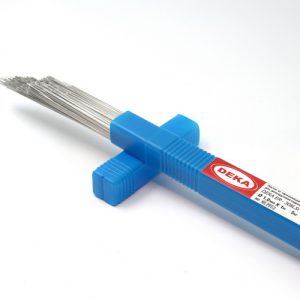

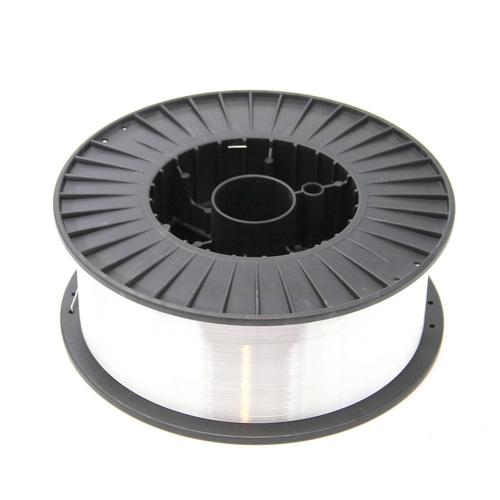
Проволока сварочная ER4043 д.0,8 мм (2 кг)
руб.26.40 руб.26.40 РУБ/КГ БЕЗ НДС
Описание
Сварочная проволока 4043
| AWS A5.10: ER4043 | EN ISO 18273: S AL 4043 (ALSi5) |
Сварочная проволока 4043 это наиболее широко применяемая проволока для полуавтоматической сварки изделий из алюминиевых сплавов. При условии содержанием легирующих элементов до 2% . Кроме того проволоку применяют для сварки кремний содержащих алюминиевых сплавов с содержанием кремния до 7%. Ее также рекомендуют сваривать Al-Si-Cu литейных сплавов с другими алюминиевыми сплавами.
Высокое содержание кремния в проволоке обеспечивает хорошую смачиваемость свариваемых кромок. Поэтому получается плавный переход от шва к основному металлу и гладкая блестящая поверхность. При этом наплавленный металл обладает отличной коррозионной стойкостью. Он не склонен к образованию горячих трещин и коррозионному растрескиванию под напряжением при температурах эксплуатации выше 65°С. Однако изделия, для сварки которых применялась данная проволока, не подлежат последующему анодированию из-за разности получаемых цветов на основном и наплавленном металле. Кроме того не рекомендуется для сварки изделий из алюминиевых сплавов толщиной более 20 мм. При толщинах 10 мм и более необходим дополнительно подогреть изделия до 150-200 С для снижения вероятности образования пор. При сварки следует использовать газ: Ar (аргон) или смесь Ar/He (аргон/гелий) или чистый гелий He(гелий).
Применение
Применяются во всех промышленных отраслях обработки. Прежде всего в таких как пищевая, автомобильная, производство автомобильного оборудования, судостроения и т.д. В первую очередь данная марка применяется в пищевой промышленности, судостроении. Широко применяется в промышленности связанной с производством транспортных средств. Используется для изготовления и ремонта различных емкостных резервуаров, танков для пищевых продуктов и прочее.
Условия применения
Изделия, при сварки которых использовалась проволока ЕR 4043, не подлежат последующему анодированию из-за разности получаемых цветов на основном и наплавленном металле. Не рекомендуется для сварки изделий из алюминиевых сплавов толщиной более 20 мм. При толщинах 10 мм и более необходим дополнительно подогреть изделия до 150-200 С для снижения вероятности образования пор. При сварки следует использовать газ: Ar (аргон) или смесь Ar/He (аргон/гелий) или чистый гелий He(гелий).
Высокое содержание кремния обеспечивает хорошую свариваемость кромок, позволяя получить плавный переход от шва к основному металлу и гладкую блестящую поверхность. Наплавленный металл обладает отличной коррозионной стойкостью, не склонен к образованию горячих трещин и коррозионному растрескиванию под напряжением при температурах эксплуатации выше 65°С.
Химический состав, %
| Si | Fe | Cu | Mn |
| 4.50 — 6.00 | ≤0.60 | ≤0.30 | ≤0.05 |
| Mg | Zn | Ti | Be |
| ≤0.05 | ≤0.10 | ≤0.15 | ≤0.0003 |
Механ. свойства шва
| Прочность на разрыв, Н/мм2 | Относительное удлинение, % | Граница текучести, Н/мм2 |
| ≥120 | ≥8 | ≥40 |
Похожие товары
- Нержавеющая проволока, Сварочная проволока
- Проволока нержавеющая ER308LSi д.0,8 мм (1 кг)
- руб.18.10 руб.18.10 РУБ/КГ БЕЗ НДС
- В корзину
- Нержавеющая проволока, Сварочная проволока
- Проволока нержавеющая ER308LSi д.1,0 мм (5 кг)
- руб.13.80 руб.13.80 РУБ/КГ БЕЗ НДС
- В корзину
- ПРИСАДОЧНАЯ ПРОВОЛОКА, Сварочная проволока
- Пруток присадочный ER308LSi д.1,6 мм
- руб.205.00 руб.205.00 РУБ/КГ БЕЗ НДС
- В корзину