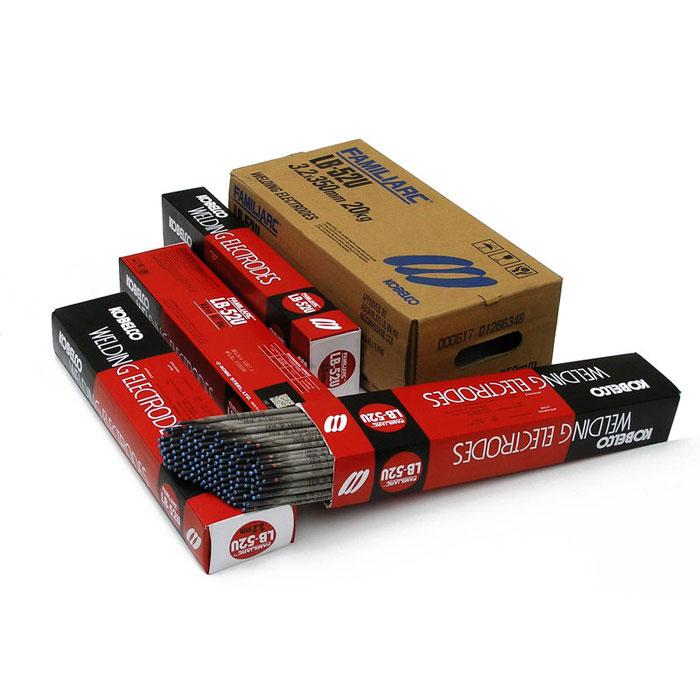
Электроды LB-52U
Электроды LB-52U это лучшие в мире покрытый электрод для ручной сварки, и для сварки корневого шва при полном проплавлении. Они упрощает и ускоряет сварочный процесс. При этом гарантирует качество сварных соединений на любых трубах из малоуглеродистой стали и высоколегированной стали. Электроды LB-52U был разработаны в Японии примерно в 1954 году. Буква «L» в названии означает низкое содержание водорода. Буква «B» — покрытый электрод с флюсовым сердечником. Цифры «52» обозначают приблизительный уровень предела прочности на момент разработки электрода.
Что делает электроды LB-52U лучшими для ручной сварки?
- Использование для сварки во всех позициях
Электрод LB-52U дает стабильную дугу и низкий уровень разбрызгивания при широком спектре значений сварочного тока. Более того они особенно хороши для ручной сварки горизонтально уложенных труб. При их использовании допускается большой допуску зазоров между кромками. Это является преимуществом при монтажной сварке.
- Превосходная устойчивость к растрескиванию и механические свойства
Электроды LB-52U обладает превосходной устойчивостью к растрескиванию благодаря пониженному уровню содержания диффузного водорода в сварочном металле. Кроме того, его ударная вязкость высока при широком спектре значений температуры тестирования. Поэтому электроды могут применяться для сварки объектов, эксплуатируемых в условиях как низких, так и средних и высоких температур.
- Электроды, зарекомендовали себя в практическом применении на мировых рынках
Непревзойденная применяемость электродовLB-52U при ручной сварке стыков труб ценится пользователями во всем мире. Он завоевал популярность при сварке соединений труб в России, странах Азии и Тихоокеанского региона. В частности, в России электроды LB-52U нашли широкое применение в строительстве нефте- и газопроводов очень большой протяженности в морозных условиях и подтвердили свою надежность в течение долгого времени.
Ключевые рекомендации по сварке труб с применением электрода LB-52U
- Задействуйте метод сквозного проплавления. Сразу после возбуждения дуги у поверхности кромки контролируйте сварочную ванну, чтобы сформировать кратер проплавления. Потом направляйте электрод вдоль края проплавления с использованием метода колебаний электрода.
- Контролируйте проплавление в корне кромки путем контроля точки приложения дуги, угла электрода и ширины колебания электрода.
- Закончите кратер на лицевой стороне, чтобы предотвратить его растрескивание
- Отшлифуйте начало и конец валика предыдущего шва, чтобы обеспечить гладкое соединение со сварными валиками последующих швов.
- При соединении шовных валиков начните дугу на предыдущем валике и направьте ее в проплавление, чтобы обеспечить лучший провар
Первый атрибут товара
- 0 Значение 1
- 0 Значение 2
Второй атрибут товара
- 0 Значение 1
- 0 Значение 2
Брэнд товара
- 0 Бренд1
- 0 Бренд2
- 0 Бренд3
Есть ли возможность сварки
- 0 Есть
- 0 Нету
Товар Тест атрибут
- 0 Выборка 1
- 0 Выборка 2
- 0 шт.
-
- Сварочные электроды, Электроды LB-52U, Электроды для углеродистых и низколегированных сталей
- Электроды KOBELCO LB-52U Ø2,6 мм
- руб.30.00 руб.30.00 РУБ/КГ БЕЗ НДС
- В корзину
-
- Сварочные электроды, Электроды LB-52U, Электроды для углеродистых и низколегированных сталей
- Электроды KOBELCO LB-52U Ø3,2 мм
- руб.30.00 руб.30.00 РУБ/КГ БЕЗ НДС
- В корзину
-
- Сварочные электроды, Электроды LB-52U, Электроды для углеродистых и низколегированных сталей
- Электроды KOBELCO LB-52U Ø4,0 мм
- руб.30.00 руб.30.00 РУБ/КГ БЕЗ НДС
- В корзину