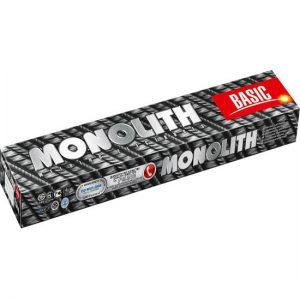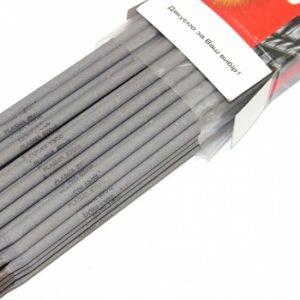
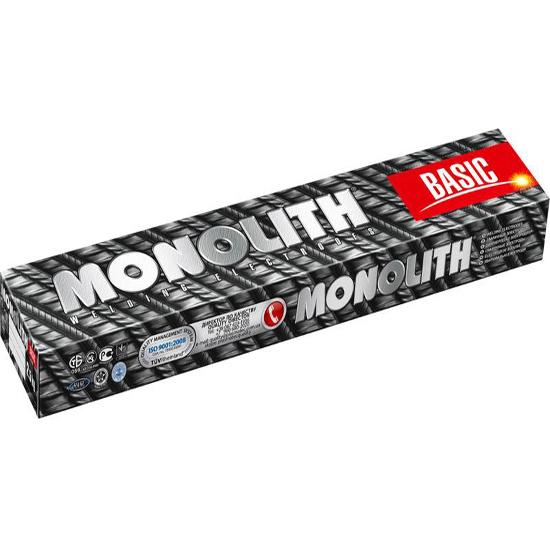
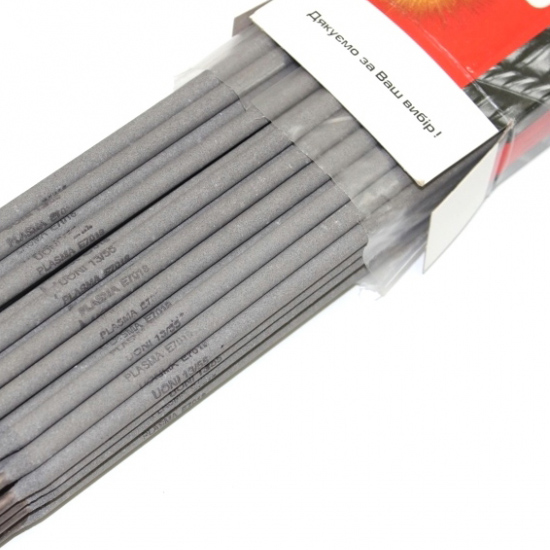
Электроды УОНИИ 13/55 д.3 мм ТМ Монолит
по запросу
Описание
Купить электроды 3мм УОНИ 13/55
Если на вашем предприятии хотят купить электроды 3мм для ответственной сварки то ваш выбор очевиден. Электроды УОНИ 13 55 заслужили достаточную популярность среди профессиональных сварщиков. Поэтому сварщики с небольшим опытом часто избегают их использования и применяют электроды МР-3. Потому что у них есть склонность прилипания электродов к свариваемой поверхности. Проблемы с прилипанием достаточно быстро решаются увеличением размера дуги. Более того контроль расстояния между электродом и металлом не требует особой точности. Возможно соединение толстых деталей и наплавка. Возможная замена электроды УОНИ 13/55
Сварочные электроды тип Э50А УОНИИ-13/55 | ||
ГОСТ 9466-75 ГОСТ 9467-75 ОСТ 5.9224-75 | ISO 2560 E 51 5 B20 AWS A5.1 E7015 | Э50А-УОНИИ-13/55- Ø-УД Е 515-Б20 |
Электроды УОНИИ 13 55. Основное назначение:
Для сварки особо ответственных конструкций с областью применения:
- 2,5 и 3,0 мм диаметром – для сварки корневого слоя шва стыков труб из сталей с нормативным пределом прочности до 588 МПа включительно;
- 3,0 и 4,0 мм диаметром – для сварки заполняющих и облицовочного слоев шва стыков труб из сталей с нормативным пределом прочности до 539 МПа включительно;
- 3,0; 4,0 и 5,0 мм диаметром– для сварки судовых сталей, соответствующих категориям от А…до Е40 по ГОСТ Р 52927-2008, отвечают требованиям категории 3Y40H10 Правил Российского Морского Регистра Судоходства. Сварка во всех пространственных положениях, кроме вертикального сверху вниз, постоянным током обратной полярности.
В основном применяют для сварки мостовых конструкций из стали марок 15ХСНД, 09Г2С, 10ХСНД и им подобных, когда к металлу шва предъявляются повышенные требования по пластичности и ударной вязкости.
СЕРТИФИЦИРОВАНЫ ДЛЯ ИСПОЛЬЗОВАНИЯ НА АТОМНЫХ СТАНЦИЯХ
Особые свойства:
- Содержание диффузионно-подвижного водорода в наплавленном металле, определяемого по ГОСТ 23338, не более 8,0 мл/100 г наплавленного металла после прокалки при t=380±20 °C в течение 2-х часов.
- Легкая отделяемость шлаковой корки,
- Отсутствие подрезов,
- Хорошее формирование швов с мелкочашуйчатой поверхностью.
- Обеспечивают получение металла шва с высокой хладостойкостью и низким содержанием водорода.
- Допускается сварка по окисленной поверхности.
Вы всегда найдете различные сварочные электроды на нашем складе в г.Минске
Хим. состав наплавляемого металла
Mn | Si | C | P | S |
0,65-1,2 | 0,18-0,50 | не более | ||
0,11 | 0,03 | 0,030 | ||
Механические свойства
Временное сопротивление, Н/мм2 | Относительное удлинение, % | Ударная вязкость,Дж/см2 |
≥490 | ≥20 | ≥130 |
Режим сварки
Сила сварочного тока (А), для электрода диаметром, мм | |||||
2,0 | 2,5 | 3,0 | 3,2 | 4,0 | 5,0 |
40-80 | 50-90 | 90-130 | 100-150 | 130-180 | 170-220 |
Прокалка перед сваркой
Если электроды хранились при нормальных условиях, то перед эксплуатацией прокалка не потребуется. Но если было допущено увлажнение, то необходима предварительная сушка в течение 1-2 минут при температуре порядка 350-400 градусов.