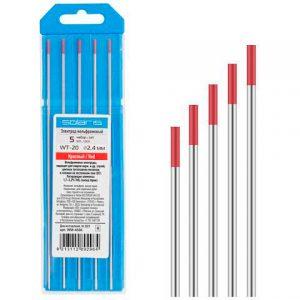


Вольфрамовый электрод WT-20 д.1,6 мм красный
руб.10.00 руб.10.00 руб без НДС
Описание
Вольфрамовый электрод WT-20 д.1,6 мм красный
Вольфрамовый электрод WT-20 д.1,6 мм красный изготовлен с добавлением оксида тория. Наиболее распространенные электроды. Эти электроды имеют существенные преимущества над чисто вольфрамовыми электродами при сварке на постоянном токе. Торий — слаборадиоактивный материал. Поэтому пары и пыль, образующаяся при заточке электрода, могут влиять на здоровье сварщика и безопасность окружающей среды. Сравнительно небольшое выделение тория при эпизодической сварке, как показала практика, не являются факторами риска. Следовательно не следует проводить сварку в ограниченных пространствах. Более того необходимо рабочие места оснащать вытяжкой. Торированные электроды хорошо работают при сварке на постоянном токе и с улучшенными источниками тока. При этом, в зависимости от поставленной задачи можно менять угол заточки электрода. Эти электроды хорошо сохраняют свою форму при больших сварочных токах даже в тех случаях, когда чисто вольфрамовый электрод начинает плавиться с образованием на конце сферической поверхности.
Электроды WT-20 не рекомендуется использовать для сварки на переменном токе. Торец электрода обрабатывается в форме площадки с выступами.
Основные свариваемые материалы:
нержавеющие стали, металлы с высокой температурой плавления (молибден, тантал), ниобий и его сплавы, медь, бронза кремниевая, никель и его сплавы, титан и его сплавы.
Подготовка к сварке вольфрамовыми электродами.
Торцы вольфрамовых электродов имеют прямой срез. Поэтому перед применением их следует заточить. От геометрической формы заточки зависит стабильность горения, мощность и глубина проплавления дуги. Более того от заточки зависит плотность энергии на аноде, эрозионная стойкость изделия, и в конечном итоге, скорость, чистота и надёжность сварного шва. Длина затачиваемого участка электрода определяется умножением диаметра прутка на 2,5. Для сварки при невысоком токе угол заточки обычно составляет 10-20 градусов, для среднего тока – 20-30 градусов, для тока высокой мощности – 60-120 градусов. Универсальный угол заточки имеет значение в пределах 28-30 градусов. Угол и форму заточки необходимо менять в зависимости от мощности тока, характеристик свариваемого материала, поставленных задач в соответствии с технологическими требованиями.
Значение сварочного тока
</tr>
| Диаметр электрода, мм | Постоянный ток, А | Переменный ток, А | ||||||||||||||||||||||
| >Прямая полярность | th=»64″>Обратная полярность | Положительная полуволна меньше отрицательной | Положительная и отрицательная полуволны равны</span> | |||||||||||||||||||||
| 1,6 | <span style=»color: #000000;»>70-150 | 10-20 | 70-150 | tyle=»text-align: center;» width=»64″>60-120 | ||||||||||||||||||||
| 2 | 100-200 | 12-25 | <span style=»color: #000000;»>80-160 | 70-130</span> | 2,4</span> | 150-250 | 15-30 | idth=»64″>140-235 | yle=»color: #000000;»>100-180 | e=»text-align: center;» width=»162″>3 | =»text-align: center;»>width=»64″>220-350 | «text-align: center;» width=»64″>tyle=»color: #000000;»>20-35 | e=»text-align: center;» width=»64″>>200-300 | lass=»yoast-text-mark»>»color: #000000;»>140-230 | 3,2 | 250-400 | 25-40 | 225-325 | 160-250 | 4 | 400-500 | 40-55 | 300-400 | 200-320 |
Похожие товары
-
- Вольфрамовые электроды
- Вольфрамовый электрод WT-20 д.2,0 мм красный
- руб.8.00 руб.8.00 руб без НДС
- В корзину